
Plněný drát pro tvrdé návaryse široce používá k opravám a výrobě otěruvzdorných dílů v těžebním, drticím, ocelářském a cementářském průmyslu, jako jsou drticí kladiva, vložky, žlaby, válce pro válcování za tepla a podpůrné válce rotačních pecí. Jeho výkon přímo určuje životnost obrobků, proto se zákazníci zaměřují na následující klíčové technické ukazatele.
V první řadě je nejdůležitějším ukazatelem tvrdost po navařování, označená HRC. Typické stupně tvrdosti zahrnují HRC 55–58 a HRC 60–65. Pro různé pracovní podmínky se vyvíjejí různé stupně: odolnost proti oděru při pokojové teplotě, odolnost proti vysokým teplotám pro válce pro válcování za tepla, odolnost proti vysokému nárazu a odolnost proti čistému abrazivnímu opotřebení. Je třeba poznamenat, že receptury drátů se přizpůsobují samostatně. Stupeň tvrdosti pro vysoce rázová drticí kladiva, stupeň pro čisté abrazivní opotřebení žlabů a vložek a stupeň tvrdosti pro vysoké teploty pro válce pro válcování za tepla nelze používat zaměnitelně.
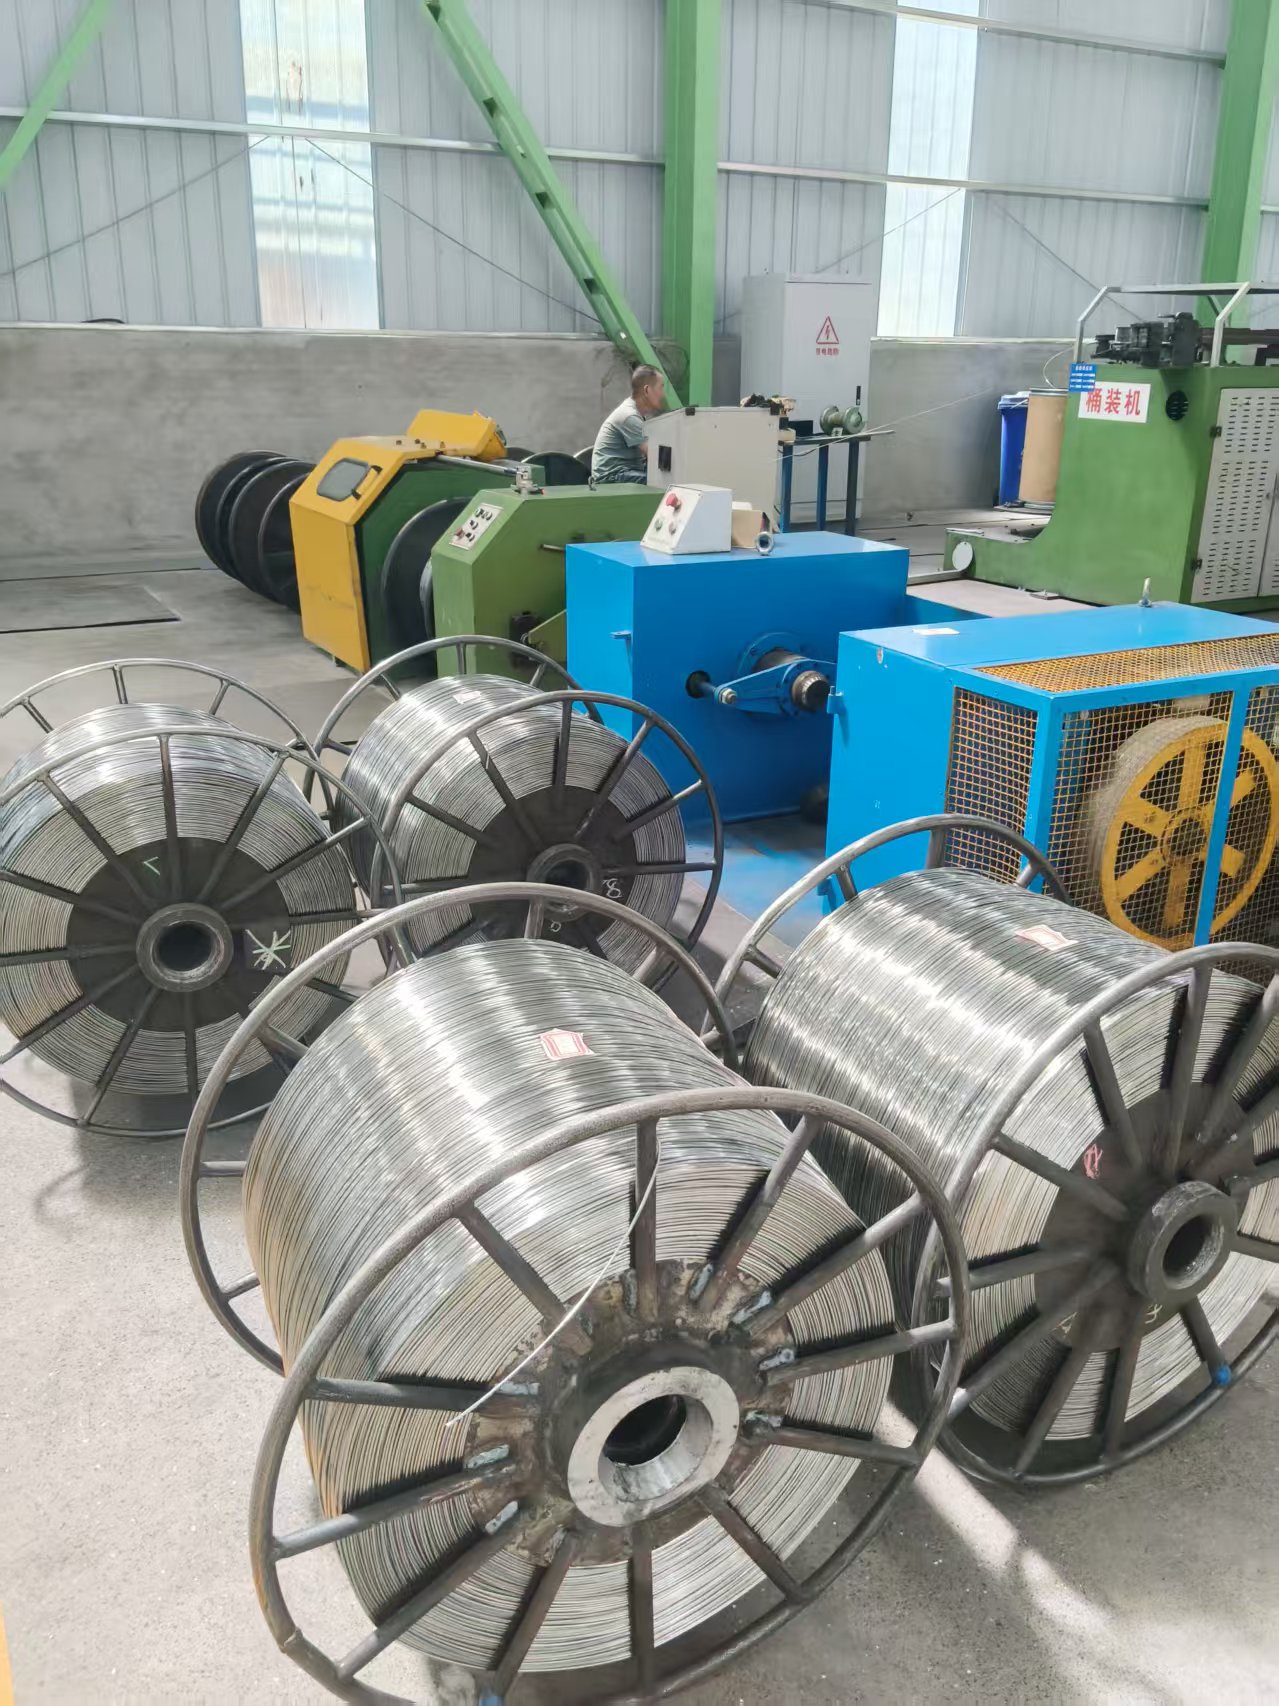
Za druhé, metalografická struktura a chemické složení jsou přísně kontrolovány. Obsah Cr, C, Nb, Mo a V je přesně upraven podle konstrukčních požadavků. Mezi dostupné typy patří kompozitní materiály z karbidu wolframu, litina s vysokým obsahem chromu, martenzitická a austenitická nerezová ocel. Pro zahraniční klienty z těžebního a hutního průmyslu lze na vyžádání poskytnout certifikát o zkoušce materiálu (MTC) pro ověření chemického složení.
Dalším závažným problémem je citlivost na trhliny, zejména u velkých obrobků, jako jsou těžké válcované válce a tlusté odlitky. Kupující zkontrolují, zda má povrchová vrstva tendenci praskat, zda je proveditelné vícevrstvé navařování a zda je během svařovacího procesu nutné předehřívání a uchování tepla po svařování. Nepřiměřená odolnost proti trhlinám povede k předčasnému odlupování a selhání vrstvy tvrdého návaru.
Zákazníci také věnují velkou pozornost životnosti z hlediska opotřebení. Obvykle porovnávají životnost s výrobky od jiných dodavatelů. Důležitým zdrojem pro jejich hodnocení jsou data z terénních aplikací a reálné provozní případy drtičů, válcovacích válců a nosných válců rotačních pecí.
Kromě toho nelze ignorovat použitelnost svařování. Mezi klíčové body patří úroveň rozstřiku, odstranitelnost strusky a tvorba svarové housenky. Většina oceláren a těžebních závodů používá automatické navařovací zařízení, jako jsou navařovací stroje s otevřeným obloukem a pod tavidlem. Dobrá kompatibilita s automatickými svařovacími systémy zajišťuje stabilní podávání, konzistentní kvalitu svařování a vysokou efektivitu výroby.
Čas zveřejnění: 28. října 2026


